

Kako osigurati da cijev za hlađenje tekućinom 316 prođe test curenja helija u prvom pokušaju
Kako osigurati da cijev za hlađenje tekućinom 316 prođe test curenja helija u prvom pokušaju
Cijev za hlađenje tekućinom 316 drži helij pri 10⁻⁹ mbar·L/s samo kada su tri stvari ispravne prije nego što se mjerač uključi: unutarnja površina ne nosi zarobljene čestice, zavar je zatvoren kvalificiranim postupkom, a ne zakrpanim, i cijev je osušena i pročišćena ispravno. O većini kvarova u prvom pokušaju odlučuje se danima ranije, u kontroli procesa - ne na detektoru curenja.
Ispitivanje curenja helijem u trgovini koja ga provodi svakodnevno izgleda ovako. Helij se raspršuje s vanjske strane vakuumirane cijevi; maseni spektrometar s unutarnje strane registrira svaki tragač koji se provuče. Pri 5×10⁻⁷ mbar·L/s igla ostaje ravna. Pri 1×10⁻⁶ mbar·L/s imate curenje koje će se pokazati kao gubitak rashladne tekućine u CDU stalku pod naponom tri mjeseca kasnije. Detektor nikada ne stvara curenje. Otkriva samo jedno.
To je ključna teza: ispitivanje curenja helija u prvom prolazu rezultat je proizvodnog dizajna, a ne naknadna misao o testiranju. Ispod su četiri varijable koje odlučuju o rezultatu - površina, zavarivanje, sušenje i metoda detekcije - nakon čega slijedi postupak za izvođenje na vašoj sljedećoj seriji.

Zašto onečišćenja i defekti zavara uzrokuju kvarove u prvom pokušaju
Prvi osumnjičeni u svakom neuspjelom testu helija nije rupa. To je sporo oslobađanje plina zarobljenog na površini.
Konvencionalne industrijske cijevi često završavaju na Ra 1,6 μm ili više. Na toj hrapavosti, ostaci smjese za poliranje, tekućina za rezanje i prašina u zraku nalaze se u mikropukotinama duž provrta. Pod vakuumom cijev ispušta te ostatke satima, a spektrometar očitava tu rastuću pozadinu kao curenje. Kupci u potrazi za rezultatom prvog prolaza često otkrivaju da je detektor curenja bio pošten i da površina nije bila čista.
Za rad hlađenja tekućinom površinski cilj se pomiče do Ra manje od ili jednako 0,4 μm, što se postiže redoslijedom poliranja, dekapiranjem i pasiviranjem. Tri vas procesne odluke vode tamo:
- Unutarnja hrapavost kontrolira se na provrtu, a ne na vanjskom promjeru, jer rashladno sredstvo dodiruje samo putanju protoka.
- Dekapiranje i pasiviranje slijede poliranje umjesto da mu prethode, uklanjajući sloj slobodnog željeza koji poliranje ostavlja.
- Svaka cijev je zatvorena na oba otvora odmah nakon završnog čišćenja, tako da čestice ne mogu ponovno ući tijekom pakiranja ili transporta.
Povrat je mjerljiv. Glatkiji provrt ostavlja manje mjesta na kojima se nakupljaju čestice, tako da krug rashladne tekućine ostaje stabilan tijekom mjeseci neprekidnog rada umjesto da leluja. Konzistentnost serije ovdje je važnija od kvalitete uzorka: jedan kupac s kojim radimo prihvatio je uzorke koji su prošli, zatim je otkrio da se vanjski promjer, debljina stjenke i dimenzije ulaza razlikuju u proizvodnim serijama i morao je preraditi module na licu mjesta. Uzorci dokazuju postojanje procesa. Samo kontrola serije dokazuje da se ponavlja.
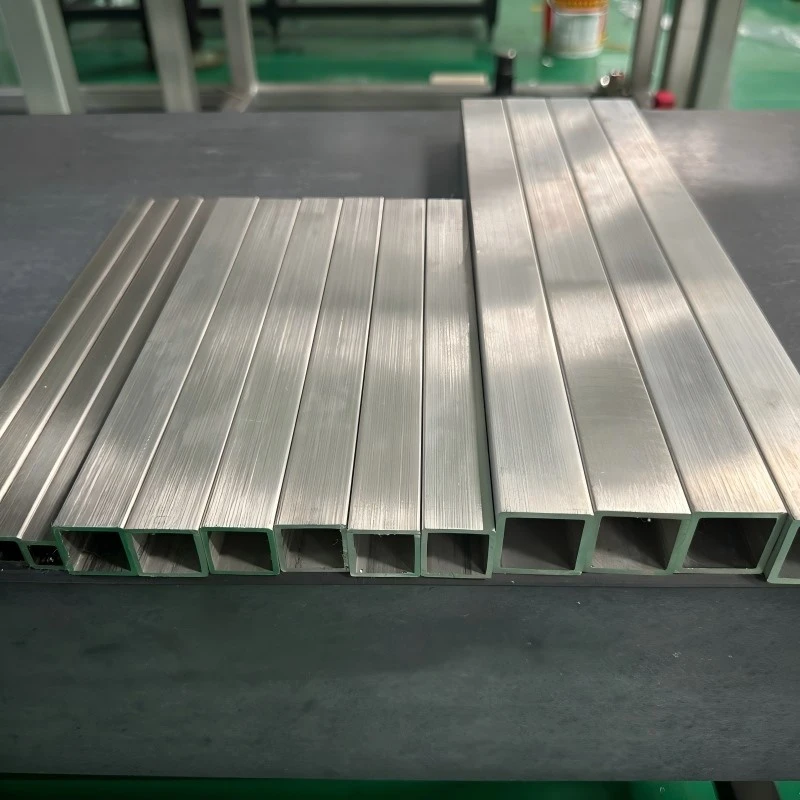
Kako kvaliteta zavarivanja i stupanj materijala određuju pouzdanost ispitivanja nepropusnosti
Ispitivanje helijem nagrađuje čvrstoću zavara. Kažnjava svaki proces koji skriva nedostatak umjesto da ga uklanja.
Orbitalno zavarivanje je proces izbora za 316 spojeve cijevi za hlađenje tekućinom jer se luk okreće oko fiksnog spoja pod kontroliranim parametrima - struja, brzina putovanja, protok zaštitnog plina i razmak luka bilježe se po prolazu. Ručno zavarivanje ovisi o postojanosti operatera; orbitalno zavarivanje ovisi o programu. Ta se razlika pokazuje kao dosljedna penetracija po cijelom opsegu, bez preostatka tankog dijela na jednoj strani zgloba.
China Super Tech vodi upravljanje kvalitetom zavarivanja prema ISO 3834, međunarodnom standardu za zahtjeve kvalitete zavarivanja, koji upravlja kvalifikacijom postupka, kvalifikacijom operatera i evidencijom inspekcije zavarivanja. Praktično značenje za kupca je da zavar na cijevi 1 i zavar na cijevi 400 dolaze iz istog kvalificiranog postupka, a ne od dva različita para ruku.
Odabir materijala nosi drugu polovicu opterećenja pouzdanosti. 316L nehrđajući čelik dodaje molibden i održava nisku razinu ugljika, što povećava otpornost na piting u okruženjima koja sadrže kloride i na dugotrajnu izloženost rashladnoj tekućini. Za zatvoreni sustav tekućeg hlađenja koji radi godinama, taj otpor određuje hoće li provrt ostati gladak ili će se pojaviti početna mjesta.
| Točka odluke | Slaba zadana vrijednost | Pouzdana zadana vrijednost za cijevi testirane na helij |
|---|---|---|
| Postupak zavarivanja | Ručni TIG, ovisno o operateru | Orbitalno zavarivanje sa snimljenim parametrima, upravljanje ISO 3834 |
| Završetak provrta | Ra 1,6 μm komercijalna završna obrada | Ra Manje od ili jednako 0,4 μm nakon poliranja + luženje + pasiviranje |
| Vrsta materijala | 304 za trošak | 316L gdje postoje kloridi ili dugotrajno izlaganje rashladnoj tekućini |
| Inspekcija | Vizualna + provjera na licu mjesta | 100% provjera curenja prije otpreme |
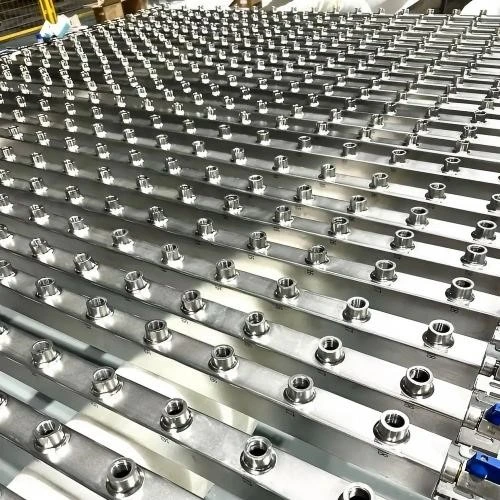
Kako sušenje i pročišćavanje odlučuju o rezultatu testa prije rada detektora
Preostala vlaga najčešći je razlog zbog kojeg se zvučna cijev očita kao da curi.
Voda u pukotini ili mrtvom volumenu polako isparava pod vakuumom. Maseni spektrometar ne može razlikovati vodenu paru od helijevog tragača, tako da mokra cijev proizvodi pozadinski signal koji oponaša curenje. Popravak se događa prije testiranja, a ne tijekom njega:
- Pročistite epruvetu suhim dušikom pod pritiskom i dovoljno visokim protokom da istisne vlagu iz cijele duljine, u oba smjera.
- Držite pod vakuumom dovoljno dugo da pozadinska brzina padne i stabilizira se - očitanje detektora trebalo bi stajati na platou, a ne pomicati se.
- Kalibrirajte prema certificiranom standardu curenja helija neposredno prije proizvodne serije, tako da je osnovna vrijednost instrumenta poznata, a ne pretpostavljena.
- Testirajte na navedenom pragu odbijanja i zabilježite vrijednost po epruveti, a ne prolazno/neuspješno.
Preskakanje koraka 3 mjesto je gdje prvi pokušaji najčešće ne uspijevaju u manjim trgovinama. Nekalibrirani instrument ne može vam reći je li cijev curila ili se detektor pomaknuo.
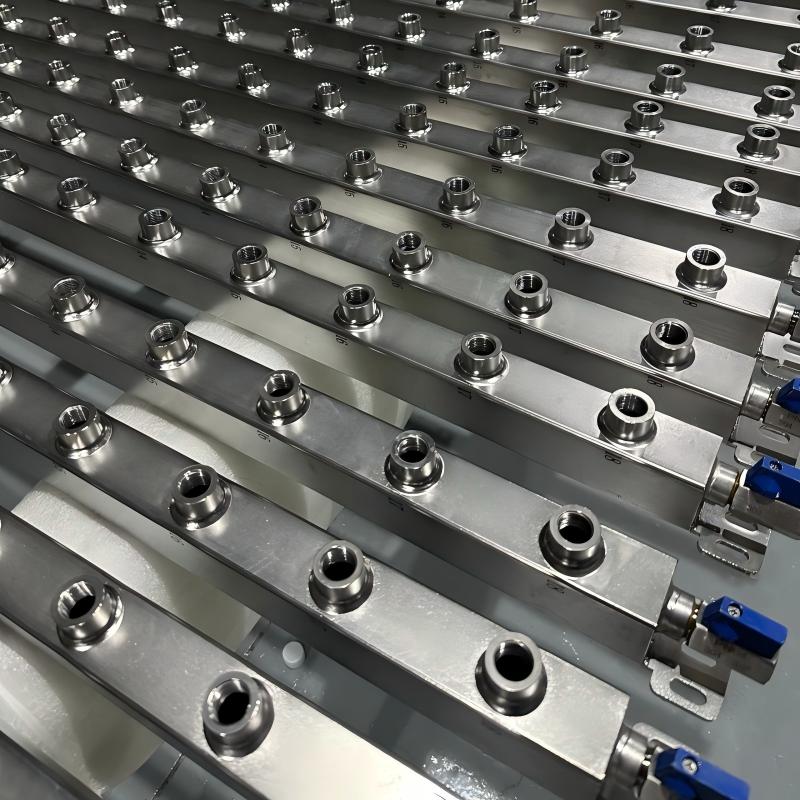
Koja kontrola proizvodnje čini rezultat prvog prolaza ponovljivim
Jedna čista serija dokazuje da proces može funkcionirati. Pošiljka čistih serija dokazuje da je dobavljač može pokrenuti.
Integrirana proizvodnja mijenja aritmetiku. Kada se inspekcija sirovina, oblikovanje cijevi, zavarivanje, površinska obrada, strojna obrada, inspekcija i montaža odvijaju pod jednim krovom, promjena parametra vidljiva je na sljedećoj stanici umjesto da se otkrije na detektoru curenja. To je važno kada je raspored već gust. Jedno proširenje podatkovnog centra u SAD-u zahtijevalo je dodatnih 2000 metara cijevi za tekuće hlađenje DN200 316, plus 24 prilagođena zavoja, 48 prirubnica i seriju spojnih dijelova, sve usklađeno s odobrenim crtežima. Narudžba je prošla kroz proizvodnju i inspekciju i bila je organizirana za pomorski prijevoz u roku od 72 sata - jer su provjera materijala, dimenzionalne provjere, inspekcija zavara i ispitivanje curenja bili sekvencijski koraci unutar tvrtke, a ne lanca vanjskih dobavljača.
Kapacitet podupire raspored. Godišnja proizvodnja cijevi od nehrđajućeg čelika od 12.000 tona, više od 11 godina proizvodnje i izvoz u više od 20 zemalja znače ponovnu narudžbu u postojeću proizvodnju umjesto čekanja da se linija oslobodi. Kupčev vlastiti sažetak tog posla DN200 jasno je rekao: pouzdana kvaliteta cijevi i brza projektna podrška važni su koliko i sama cijev. Također je primijetio da jasna komunikacija i pouzdana koordinacija narudžbi vrijede jednako kao i proizvod na inženjerskom projektu.
Za tekuće hlađenje testirano helijem, ponovljivost je ono što se zapravo kupuje narudžbom. Dobavljač koji provodi kontrolu ispuštanja plinova, orbitalno zavarivanje, suho pročišćavanje i kalibrirani detektor kao standardne korake proći će prvi pokušaj jer ništa ne preostaje slučaju da odlučuje.
Najveća briga nije kvaliteta uzorka, već može li svaka serija održati isti standard.
To je rečenica kojom se testira dobavljač. Zatražite zapise o seriji, a ne uzorak fotografije.
FAQ
P: Koja se stopa curenja računa kao prolaz za cijev za hlađenje tekućinom 316?
O: Prag prolaza postavljen je specifikacijom sustava, obično 1×10⁻⁶ mbar·L/s ili niže za CDU-radne krugove. Sam broj manje je važan od metode: detektor mora biti kalibriran prema certificiranom standardu curenja helija prije serije, a izmjerenu vrijednost treba zabilježiti po cijevi. Kvačica prošao/nije prošao bez zabilježene vrijednosti ne može se kasnije revidirati.
P: Može li cijev proći hidrostatsko ispitivanje, a opet pasti na ispitivanju curenja helija?
O: Da. Hidrostatičko ispitivanje vrši pritisak vodom i otkriva velika propuštanja i strukturalne slabosti. Ispitivanje helija provodi se pod vakuumom s masenim spektrometrom i detektira protok traga pri brzinama mnogo manjim. Var s finom putanjom poroznosti može zadržati pritisak vode i još uvijek ispuštati helij. Za sustave tekućeg hlađenja gdje gubitak rashladne tekućine znači zastoj, helijska metoda je ona koja odgovara načinu kvara.
P: Utječe li hrapavost unutarnje površine Ra manja ili jednaka 0,4 μm stvarno na ispitivanje curenja helija?
O: Utječe na pozadinsko očitavanje, što je ono što test mjeri. Grublji provrt hvata ostatke poliranja, tekućinu za rezanje i čestice u mikropukotinama; pod vakuumom ti ostaci isparavaju i spektrometar registrira rastući signal koji izgleda kao curenje. Kontroliranje hrapavosti provrta na Ra Manje od ili jednako 0,4 μm kroz poliranje, dekapiranje i pasiviranje uklanja većinu tog zarobljenog inventara i održava pozadinu ravnom.
P: Koliko dugo treba pročišćavati cijev za hlađenje tekućinom 316 prije ispitivanja helijem?
O: Pročišćavajte suhim dušikom dok se vlaga ne istisne cijelom dužinom, zatim držite pod vakuumom dok se pozadinski plato detektora ne pomakne. Točno trajanje ovisi o duljini cijevi, debljini stijenke i vlažnosti okoline - duljina od 6000 mm zadržava više vlage od kratkog zavoja. Kontrolna mjera je plato: ako očitanje i dalje pada, pročišćavanje nije završeno.
P: Koja bi dokumentacija trebala pratiti narudžbu cijevi za tekuće hlađenje testirane na helij?
O: Zatražite certifikate materijala koji se mogu pratiti do toplinskog broja, postupka zavarivanja i evidencije o kvalifikacijama operatera prema ISO 3834, izvješća o inspekciji dimenzija, mjerenja hrapavosti površine i vrijednosti ispitivanja curenja po cijevi prema kalibriranom standardu. Dobavljač koji koristi sustave ISO 9001 i ISO 3834 može ih proizvesti kao rutinski izlaz. Ako se zapisi sastavljaju tek nakon što to zatražite, proces se ne kontrolira.
Jeste li spremni provjeriti crtež u odnosu na mogućnosti stvarnog procesa? Pošaljite svoje dimenzije cijevi, debljinu stjenke i ciljnu stopu curenja - inženjer odgovara s procjenom izvedivosti, planom kontrole serije i vremenskim okvirom prototipa u roku od 24 sata. Partije prototipova isporučuju se za 7-10 dana.


